袋装物料码垛常见问题与行业应对思路
时间:2026-09-26 14:00:00 来源:河南中天环保设备制造有限公司
问题集中在匹配度上
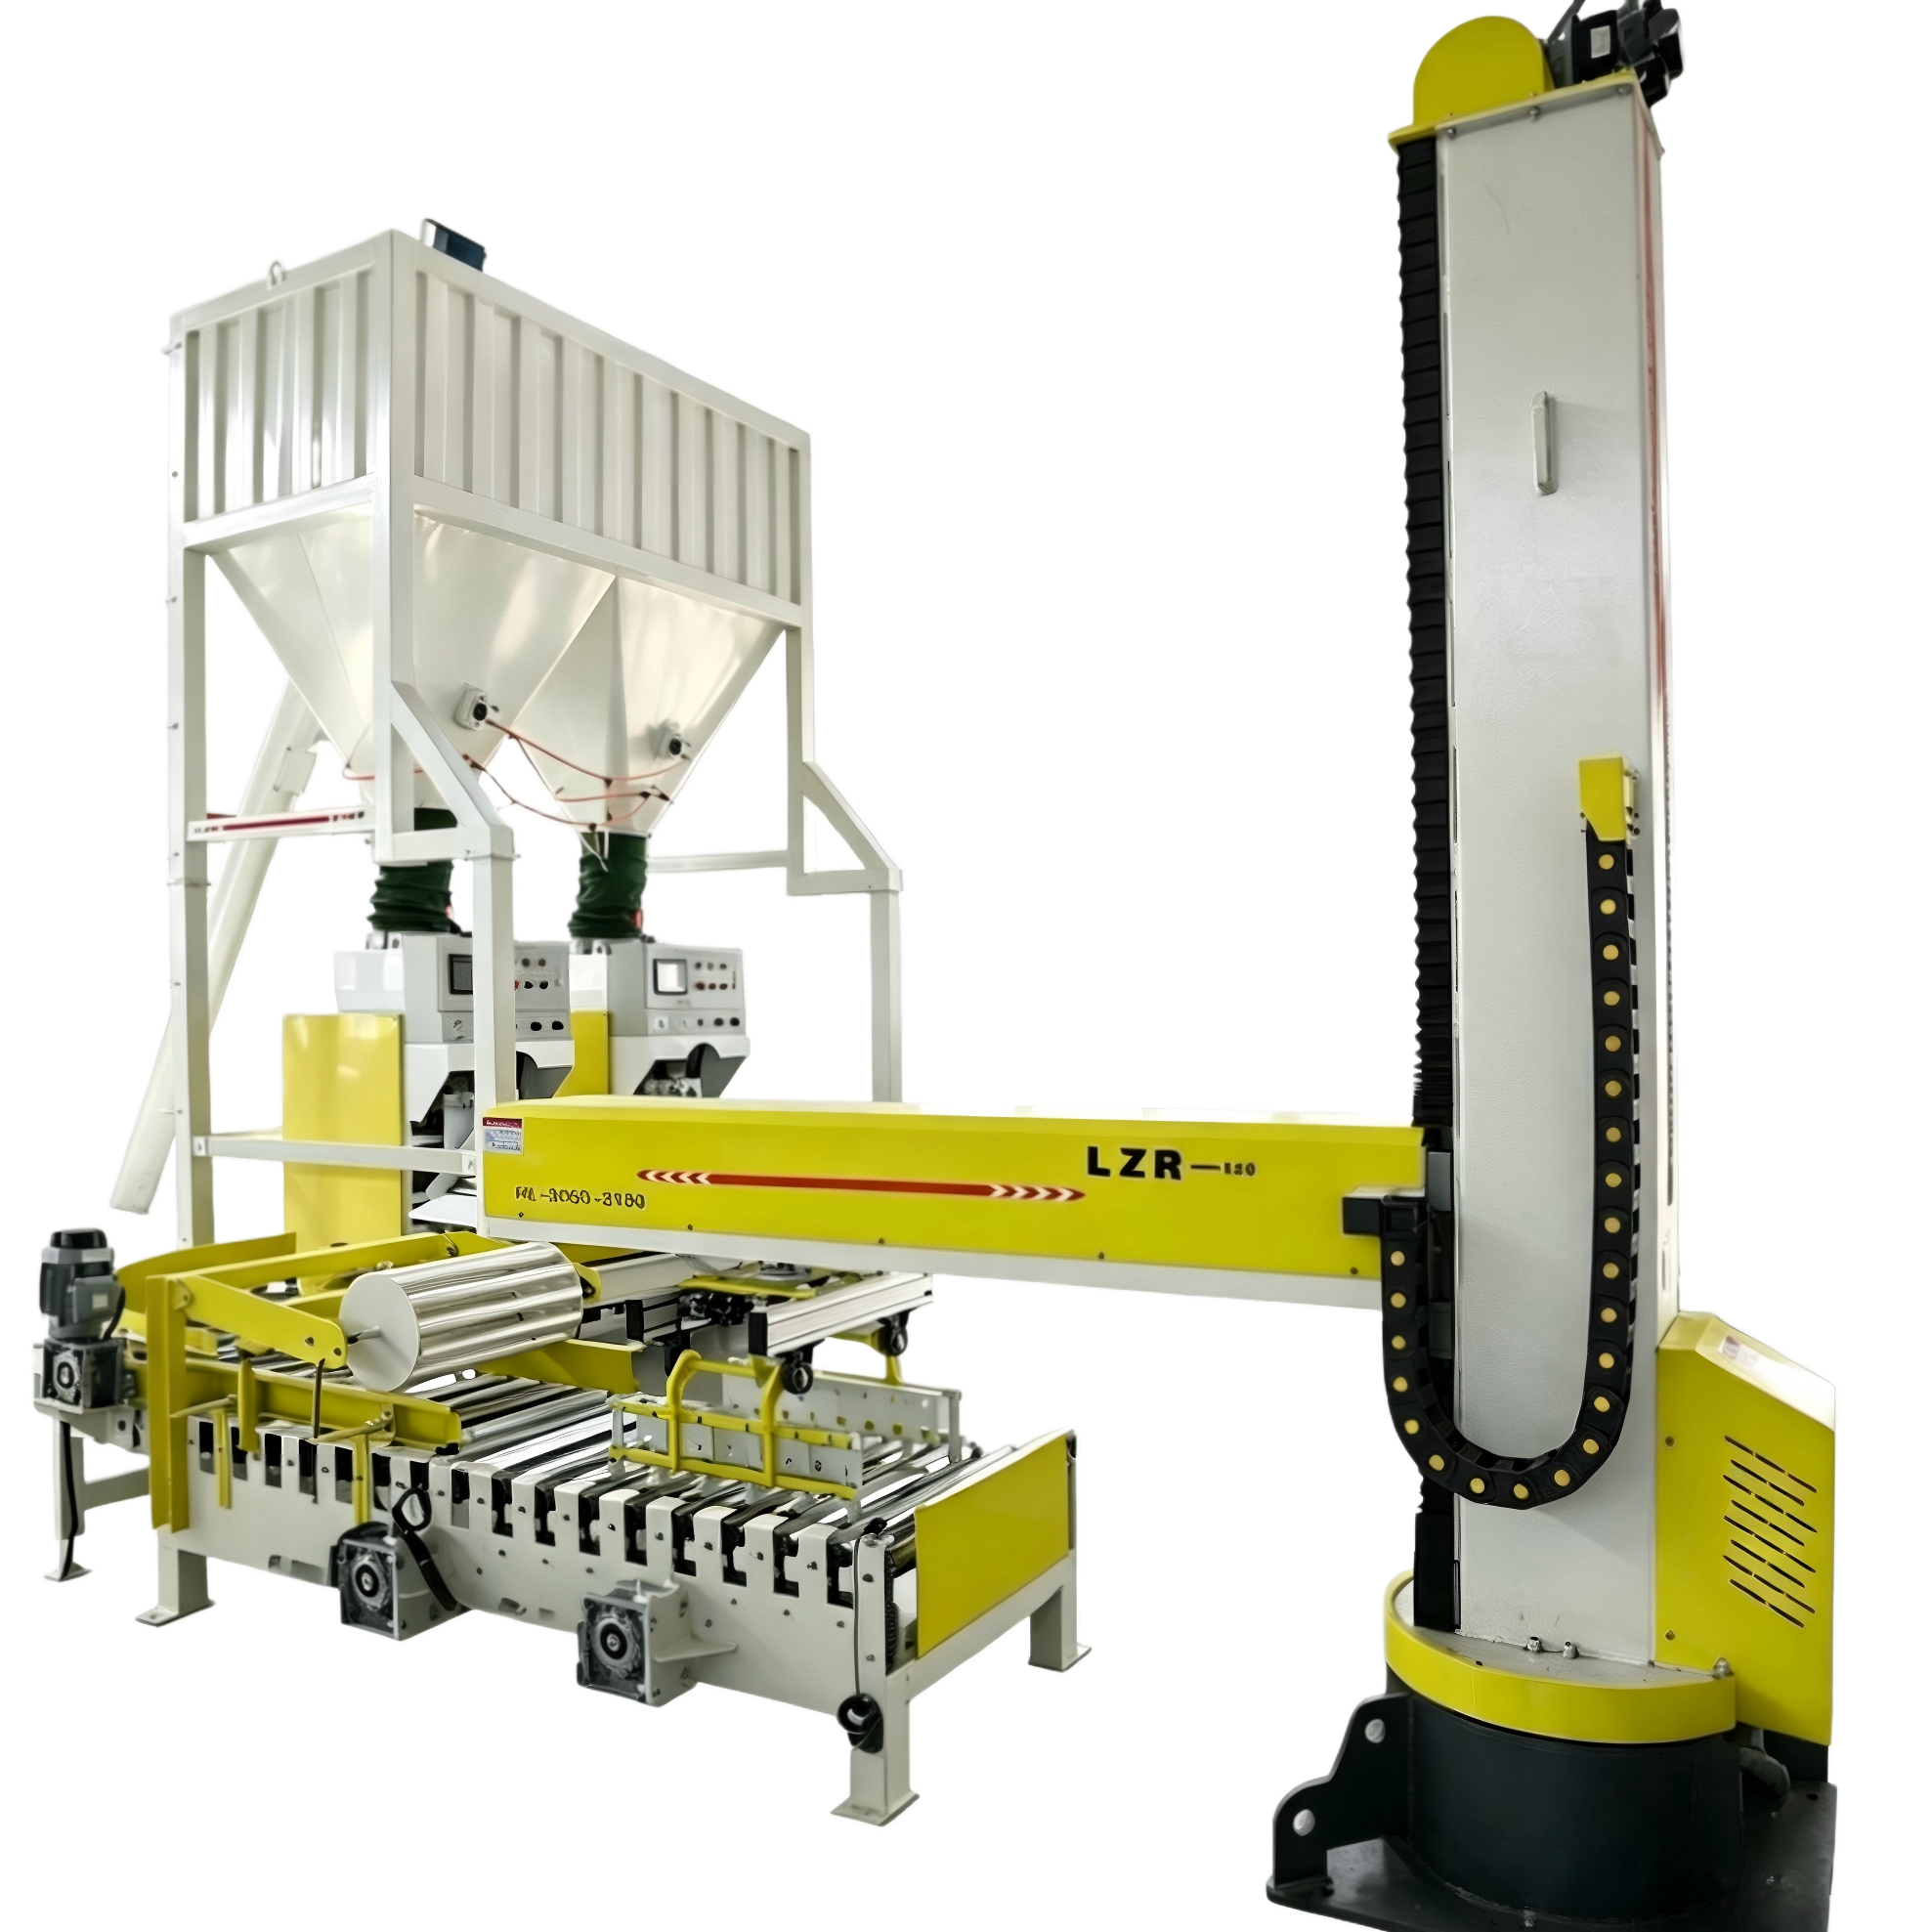
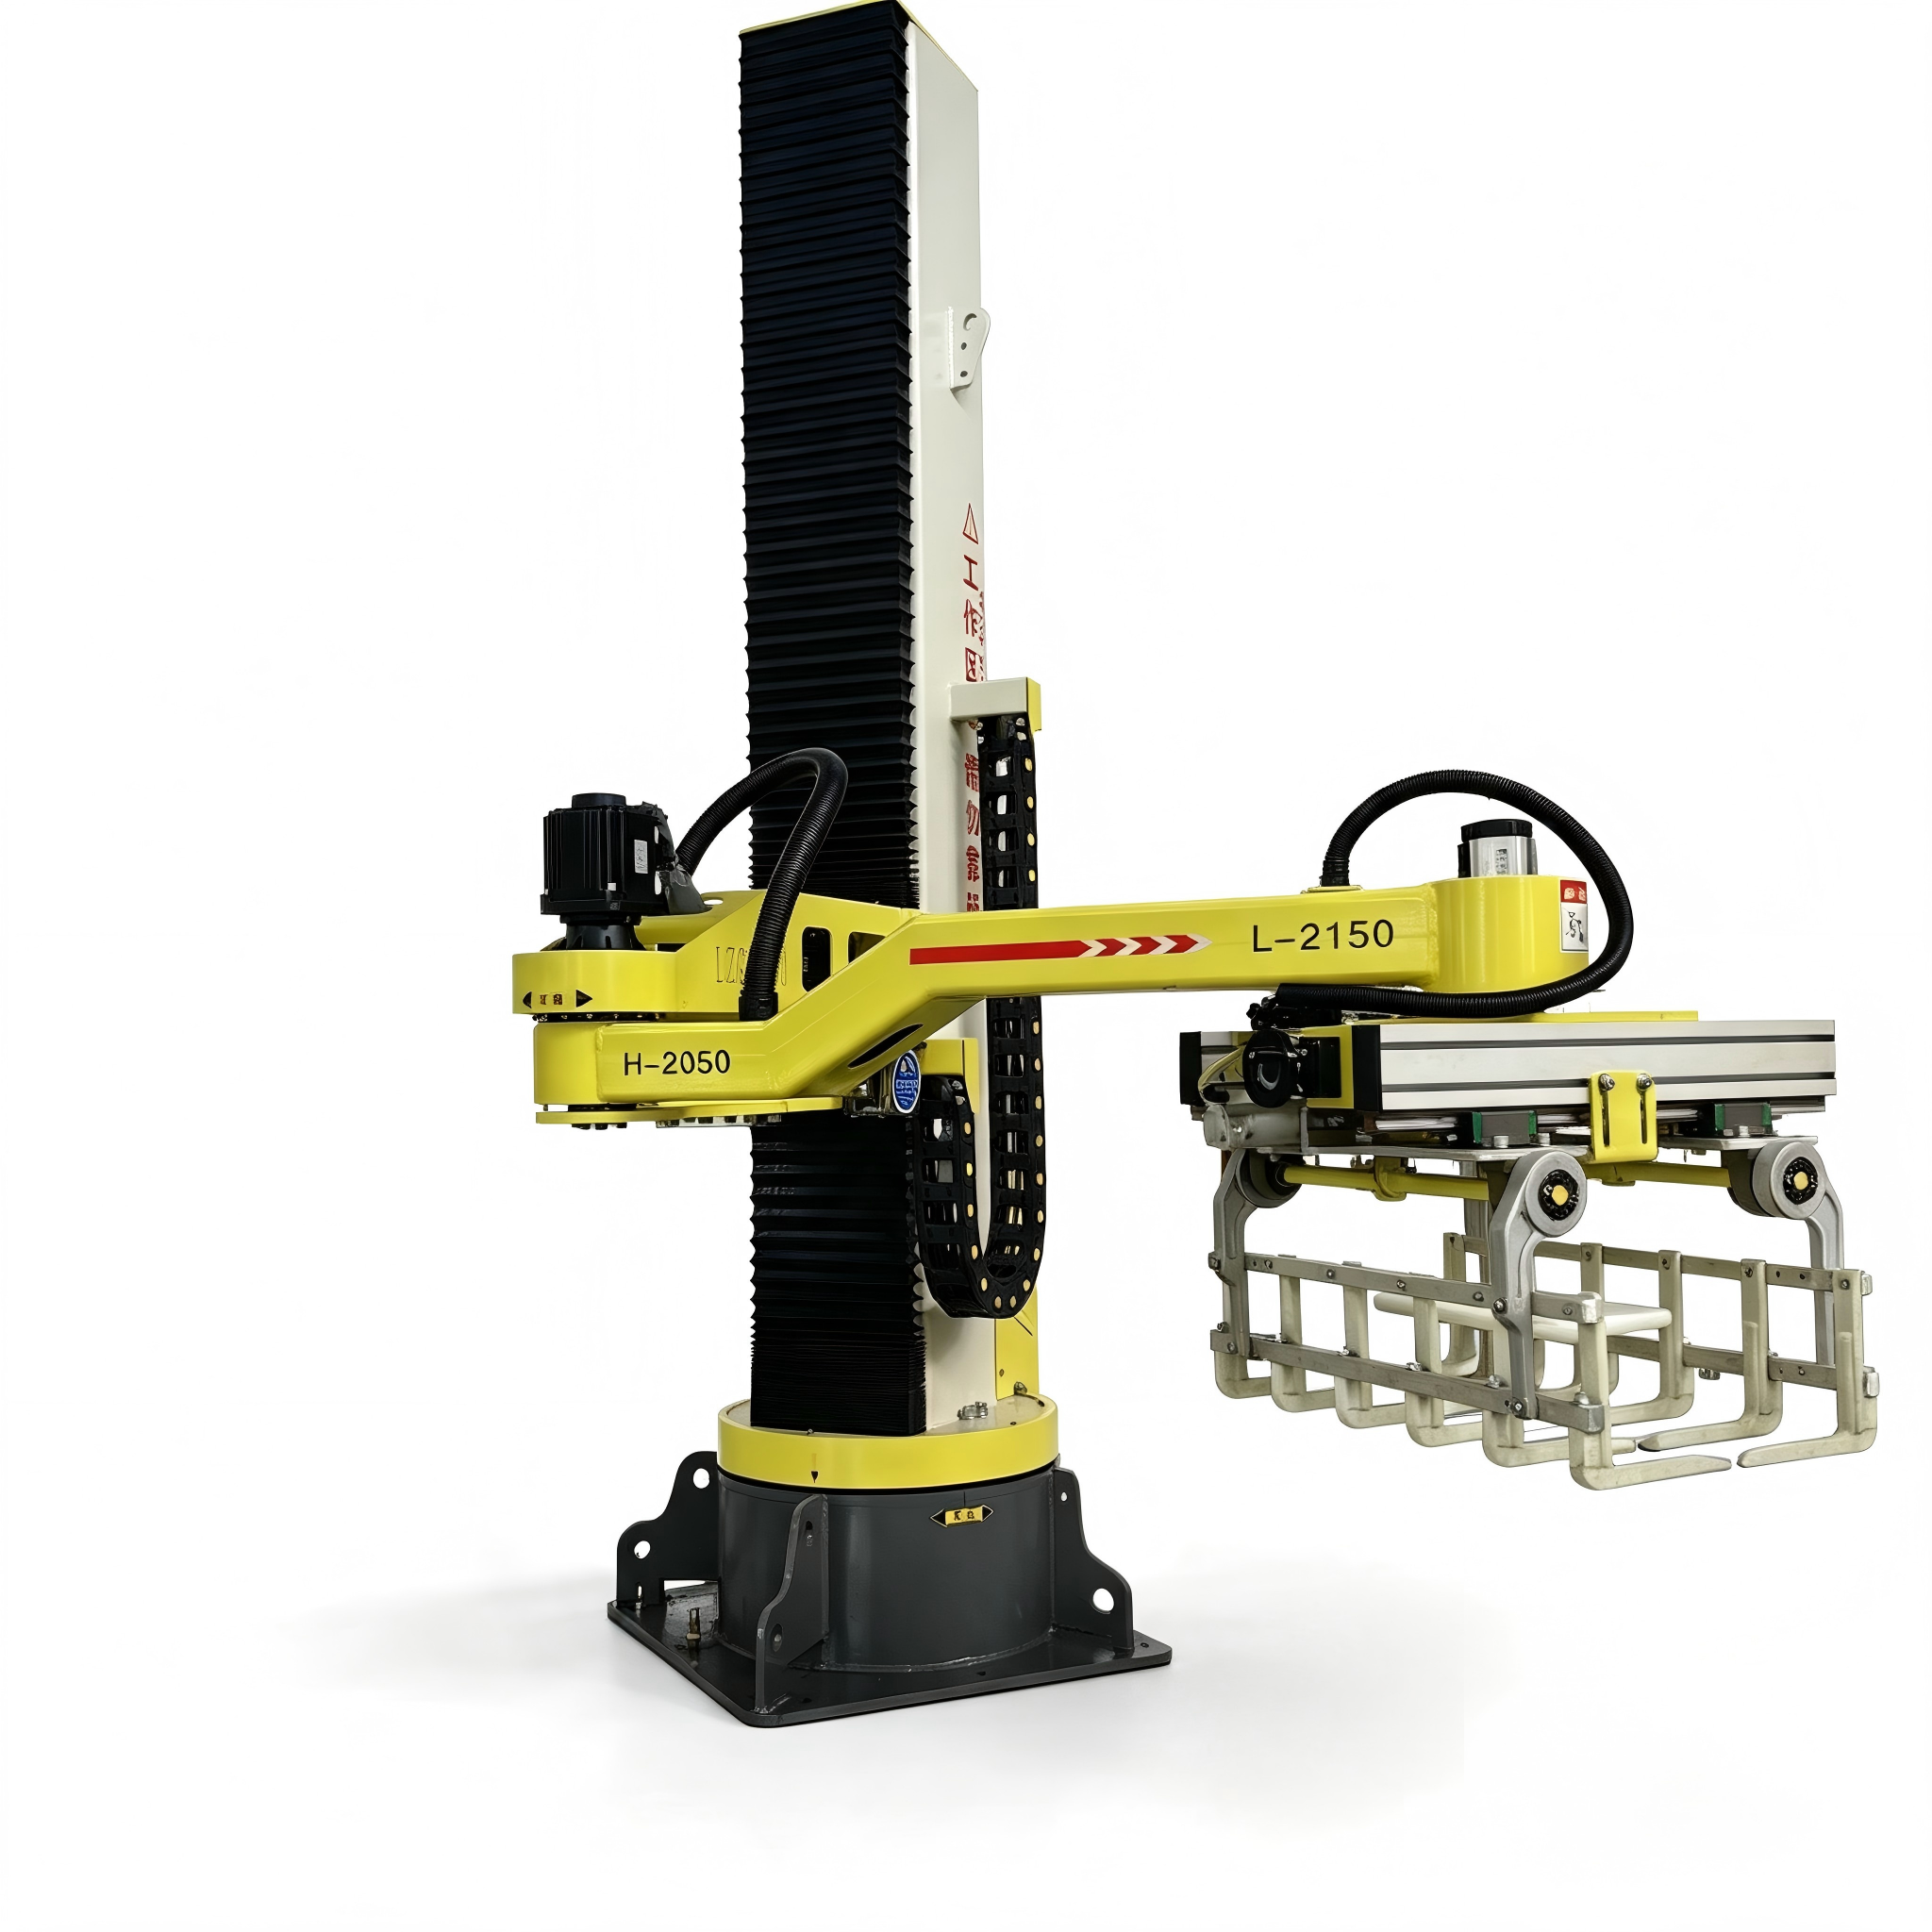
袋装物料的码垛,看起来只是把袋子堆起来,实际运行中遇到的问题不少。掉袋、破袋、垛型歪斜、换产耗时长,是行业内反馈比较集中的几类。这些问题大多不是设备本身的质量问题,而是物料特性与设备配置不匹配造成的。
掉袋的三种成因
掉袋是*常见的一类。成因通常有三个:袋子表面摩擦系数低,夹持力不足;夹持位置偏离袋子重心,搬运过程中产生摆动;下降放置时速度过快,袋子与垛面碰撞后弹开。对应的处理方向分别是更换防滑接触面材质、调整抓取点位、优化放置曲线。
破袋的多重原因
破袋的成因相对复杂。夹持力过大是*直接的原因,尤其是包装膜较薄的袋子。其次是抓手边缘有毛刺或磨损,接触时划伤袋面。还有一种情况是袋子本身封口强度不足,在夹持和落垛的冲击下从封口处开裂。这类问题需要从抓手结构和包装质量两头排查。
垛型问题的实际影响
垛型不齐影响的不只是观感。垛型歪斜会增加叉车搬运时的倾倒风险,也可能导致仓储堆码层数受限。成因包括定位精度不足、层间错位参数设置不合理、袋子厚度不一致导致的累积偏差。对于袋子厚度波动较大的物料,逐层补偿是常见的处理方式。
换产效率的影响因素
换产耗时长,在多品种生产企业中反映较多。如果每换一个规格都要重新示教点位、调整参数,一次换产可能占用几十分钟。支持多套参数存储的设备,可以把常用规格的码垛方案预先保存,切换时调用即可,实际耗时能明显压缩。
粉尘带来的隐性故障
粉尘环境下的问题则更隐蔽。粉尘进入电气柜会造成接触不良,附着在传感器上会引起误触发,进入运动部件会加速磨损。这类故障往往在设备运行一段时间后才集中出现,前期不易察觉。防护设计是否到位,直接影响设备的长期稳定性。
试机是*直接的验证
从应对思路看,比较有效的方式是在选型阶段就把物料样品带到现场试机。用实际使用的袋子、实际的生产节拍连续运行一段时间,观察掉袋率、破袋率和垛型稳定性。参数表上的指标和实际表现之间,往往存在差距。
向上游追溯包装环节
另一个容易被忽略的环节是包装质量。袋子的封口强度、尺寸一致性、表面材质,都会影响码垛效果。有些码垛问题追溯到源头,是包装环节的波动造成的。把包装和码垛作为一段工序整体考虑,比单独优化码垛更有效。


 网站首页
 电话咨询
 返回顶部